製缶:ドン付けとトメ

1. 長尺材の切り方
角パイプなどの長尺材や板金部品などを溶接で接合し、構造体などを製作するのが製缶加工です。
製缶加工では、長尺材を切断してロの字状の枠に組む事が基本となります。
この記事では、この枠の組み方についてドン付けとトメ(留め継ぎ)という2つの基本的な方法について、メリット、デメリットをご紹介します。
まず初めに、角パイプやアングル材、フラットバーなどの長尺材の切断方法からご紹介します。
一般に、このような長尺材は複雑な断面を持っていて、断面形状も大きいため、メタルソーやバンドソーなどと呼ばれる鋸型の切断機で切断されます。
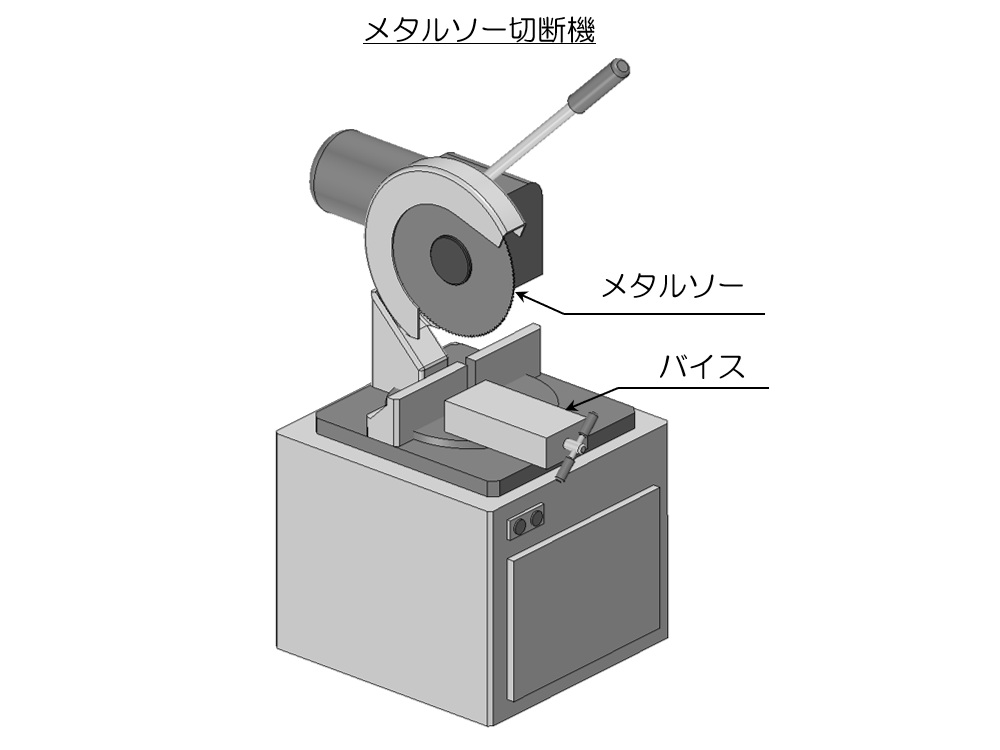
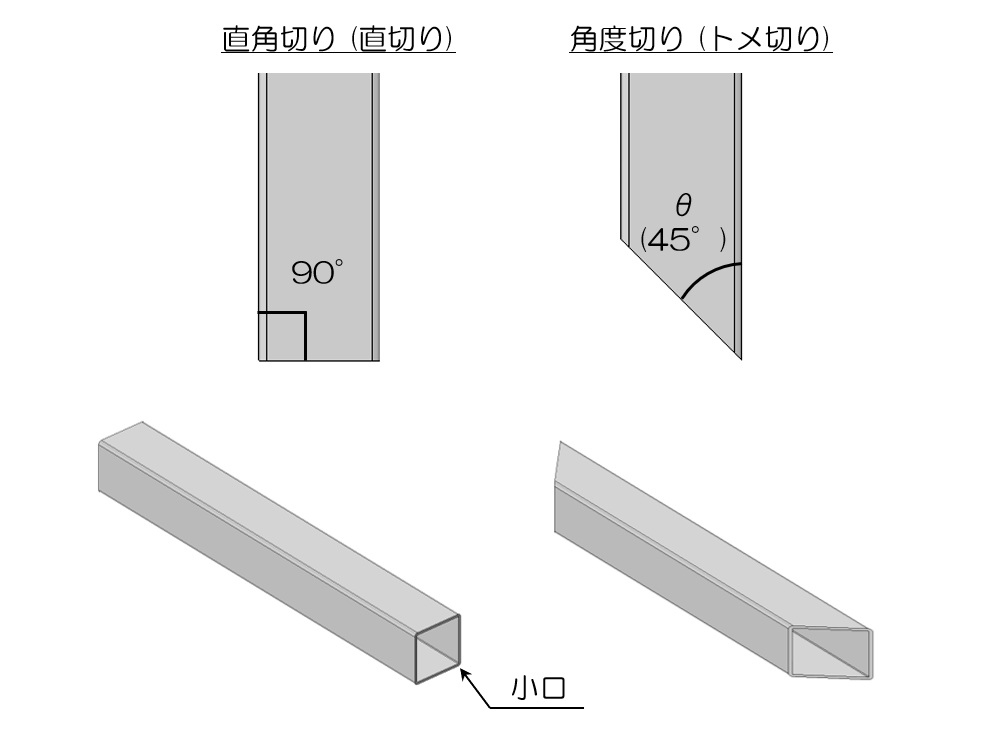
通常は、長尺材を長手方向に対して直角方向に鋸を入れ、切断します。
このような切断は直角切り(直切り)と呼ばれ、長尺材の切断加工の基本となります。
直角切りした際の、端部の断面は小口(こぐち)と呼ばれます。
後述するような、留め継ぎなどには鋸の歯を斜めに入れる角度切り(トメ切り)が用いられます。
一般的には45°で切断しますが、30°や60°など任意の角度で切断可能です。
2. ドン付けとトメ
切断した長尺材を溶接で接合し、フレーム構造が組まれます。
ここでは、最も基本となるロの字の枠構造をご紹介します。
枠構造を作る際には、直角切りした部材同士を突き当てて構成する突き付け(ドン付け)と、45°に角度切りした部材同士を組み合わせる留め継ぎ(トメ)の2種類の組み方があります。
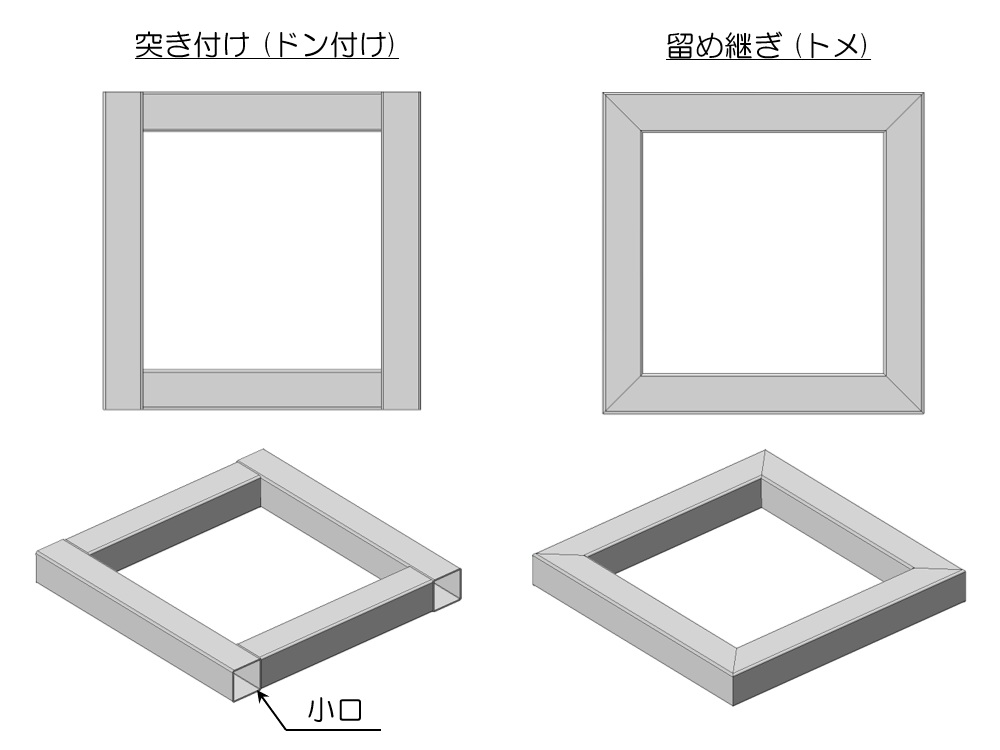
ドン付けは、直角切りした部材だけで構成できますので、切断の手間が省け、90°の直角も比較的精度を出しやすい構成方法です。
ただし、4角の小口が開口されたまま残ってしまいます。
一方でトメは、トメ切りで斜めに切断する手間はかかりますが、お互いの開口部を塞ぐように構成できるため、きれいに部材が収まり、見栄えが良いです。
ただし、90°の直角を出すのに一定の経験が必要となります。
3. 小口塞ぎ
ドン付けで構成する際に開いたままの小口は、通常断面と同じ形をした板を溶接して塞ぎます。
これを小口塞ぎや端部塞ぎ、エンドキャップなどと呼びます。
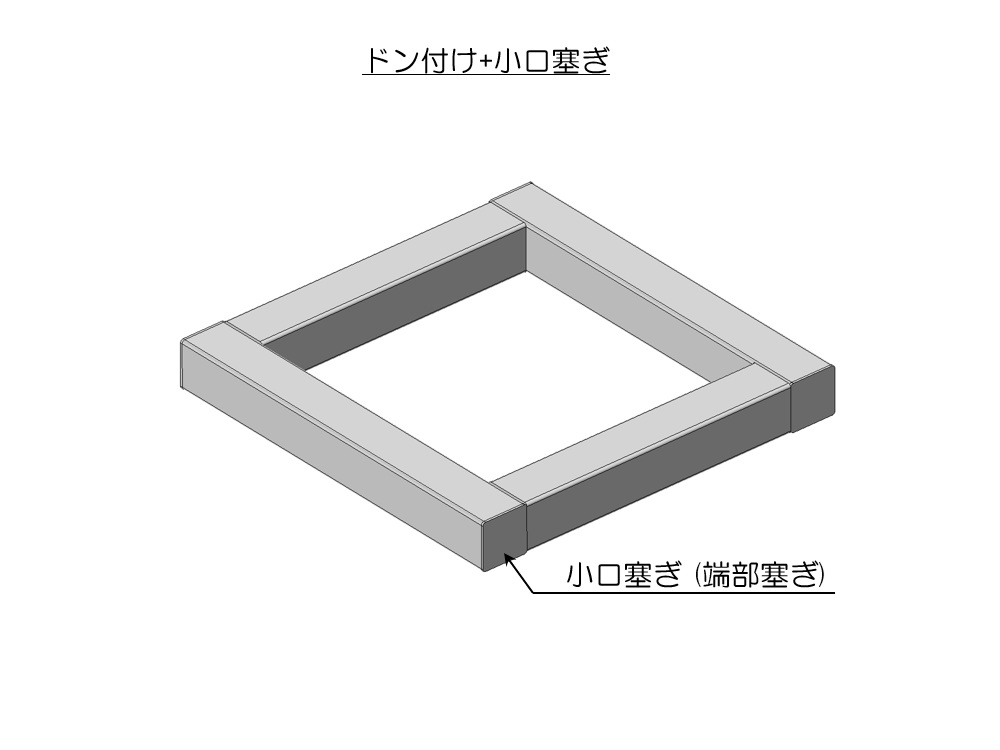
見た目はトメと大差ありませんが、小口塞ぎのための部材を用意し、溶接で接合した上で仕上げるという手間が加わります。
結果的に、多くの場合ドン付け+小口塞ぎの場合と、トメの場合ではそれほど手間(工数)は変わりません。
それ以外の要素を総合的に判断して、設計側で組み方を指示する事が必要です。
部材に穴を開ける際に、溶接の接合部と干渉する場合があります。
この干渉を考慮して、部材の組み方を選ぶことも1つの選択肢ですね。
製缶加工による枠の組み方は、製造現場ごとに得手・不得手があります。
設計側で製造現場の能力を予め把握し、図面指示に盛り込めると無駄のない設計になるのではないでしょうか。
機械部品の設計や製作に関するお問い合わせは、お気軽に下記お問い合わせ先よりご連絡ください。
株式会社小川製作所
取締役 小川真由
< 筆者紹介 >
2004年慶應義塾大学大学院修了後、富士重工業株式会社(現、株式会社SUBARU)の航空宇宙カンパニーに入社し新規航空機の開発に携わる。5軸加工を中心とした精密機械加工業者での修行を経て、株式会社小川製作所に合流。
製缶・溶接・研磨加工、精密機械部品の製造・供給、機械設計・開発支援の3つの事業を手掛ける。WEBメディアを中心に、情報発信も積極的に行う。2024年よりNews Picksのプロピッカーとしても活動。
<主なWEBメディア掲載実績>
ミスミmeviy: 製造現場から褒められる部品設計の秘訣
ミスミmeviy: 中小企業経営から学ぶ生産性向上の秘訣
ITmedia MONOist: ファクトから考える中小製造業の生きる道
ITmedia MONOist: イチから分かる 楽しく学ぶ経済の話
ITmedia MONOist: 小川製作所のスキマ時間にながめる経済データ
News Picks: 中小企業の付加価値経営
note: 日本の経済統計と転換点
<SNS>
X(Twitter): https://x.com/OgawaSeisakusho
News Picks: https://newspicks.com/user/9405124/
Facebook: https://www.facebook.com/ogawatech2015
LinkedIn: https://www.linkedin.com/company/90400411
記事一覧
にほんブログ村のランキングに参加しています。
記事の内容がご参考になりましたら、是非以下のバナーをクリックして応援していただけますと嬉しいです。
 にほんブログ村
